Ajustes y tolerancias ISO: cómo elegir H7/g6 sin errores
Mandas a fabricar un eje de 20 mm y un agujero de 20 mm. Llegan las piezas y el eje no entra. Pides otro lote: esta vez entra, pero baila. Lo curioso es que las dos veces las piezas pudieron cumplir el plano. Los ajustes y tolerancias ISO existen para cerrar ese hueco: el plano tiene que decir no solo qué tan ancha es la franja de medidas permitidas, sino dónde está. Aquí está el código H7/g6, la cuenta del juego a mano y el detalle que sorprende: con el mismo agujero, cambiar solo la letra del eje lo mueve 42 micras y pasas de girar libre a prensar.
Si prefieres verlo: el video dura 10:20. El reproductor de arriba arranca en el minuto 5:30, donde se mueve la franja del eje; la cuenta del juego empieza en el 3:50 y la advertencia sobre impresión 3D, en el 8:45.
¿Qué significa H7/g6 en los ajustes y tolerancias ISO?
H7/g6 es el código ISO 286 de un ajuste entre un agujero (H7) y un eje (g6). La letra indica dónde queda la franja de tolerancia respecto de la medida nominal, y el número, qué tan ancha es. Con 20 mm, H7/g6 deja siempre entre 7 y 41 µm de juego.
La letra va en mayúscula para el agujero y en minúscula para el eje. Una tolerancia es la franja de medidas que permites en una pieza. Ninguna pieza mide exactamente 20 mm: cada una sale un poco distinta, y lo único que decides tú es cuánto dejas que se aleje de la medida nominal. Se cuenta en micras (µm), y una micra es una milésima de milímetro.
Piensa en una calle con carriles. El ancho del carril es el número del código (cuanto más bajo, más angosto). La letra dice en qué lugar de la calle está pintado, es decir, dónde empieza la franja respecto de la línea nominal. Dos carriles pueden ser igual de anchos y estar en lugares distintos, y eso es justo lo que cambia el ajuste.
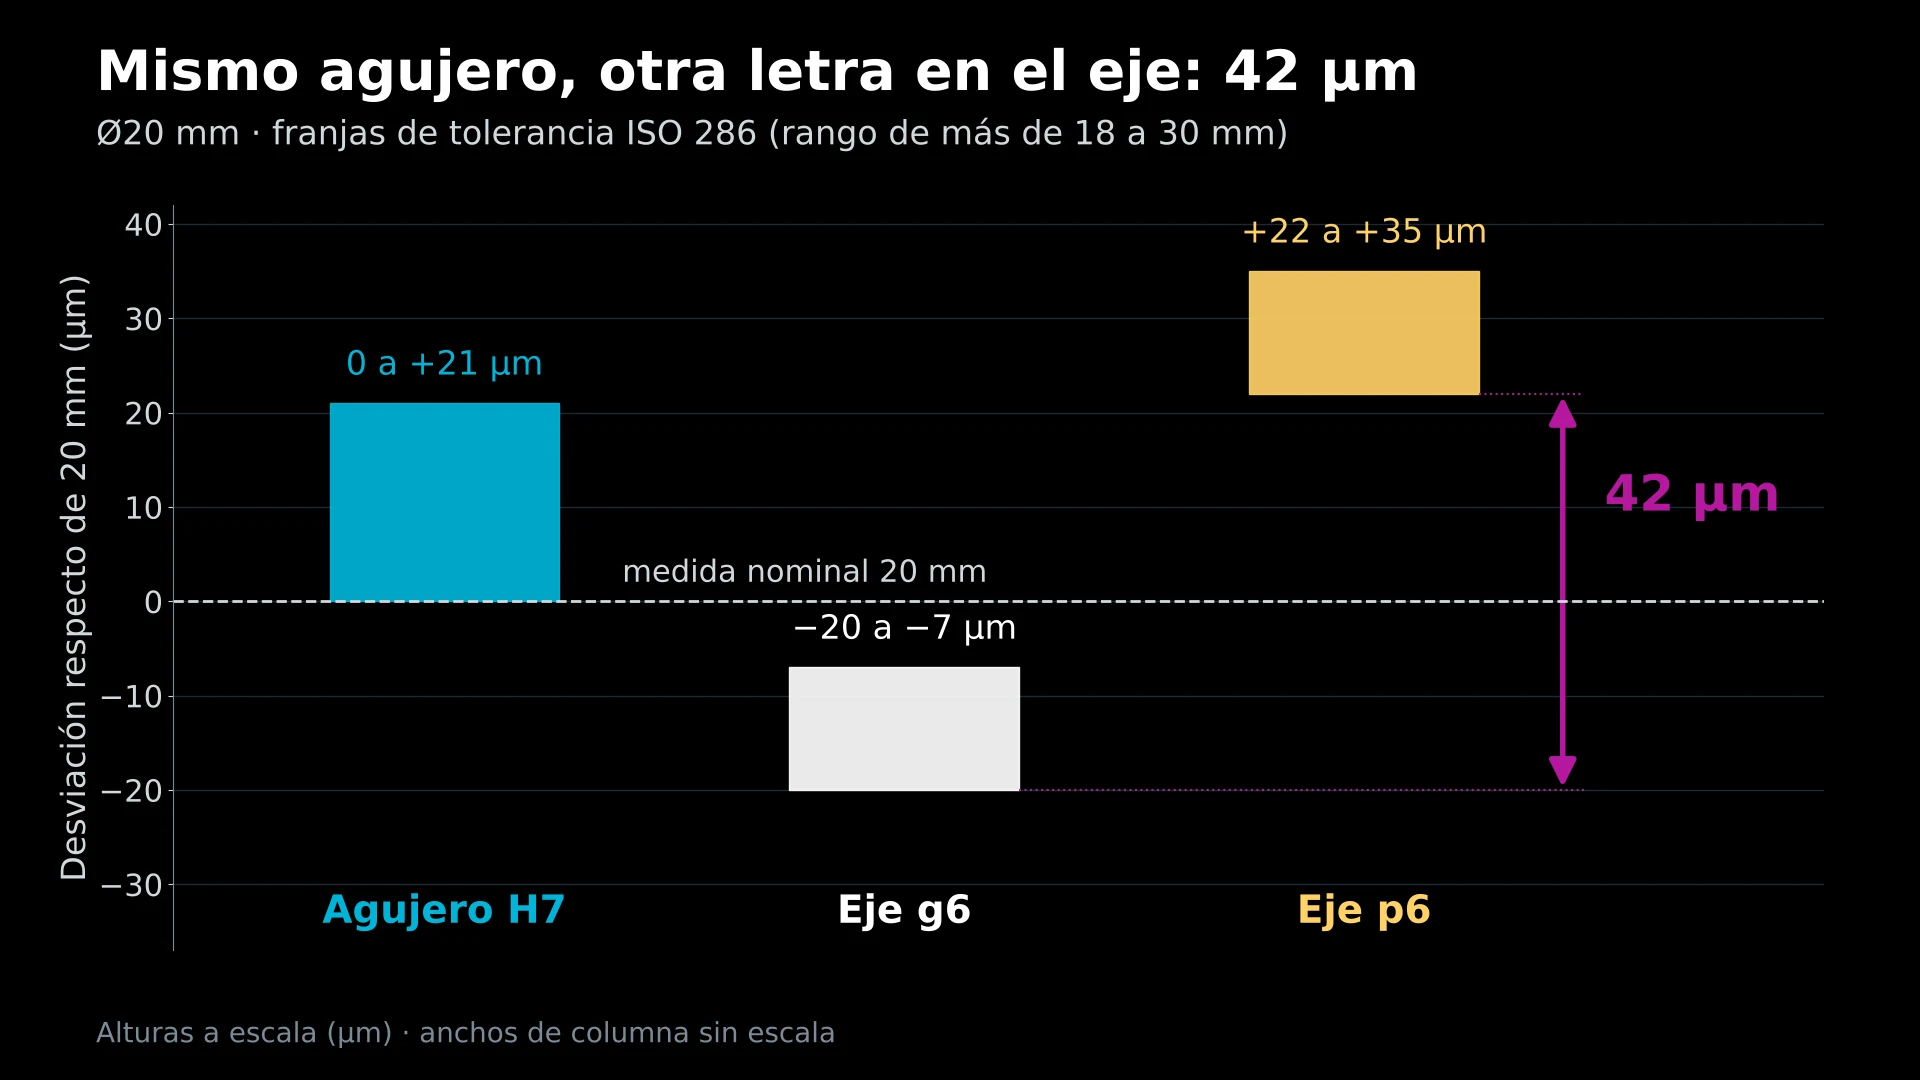
Mismo agujero H7 (0 a +21 µm) y dos ejes: g6 (−20 a −7 µm) y p6 (+22 a +35 µm). Las alturas están a escala; los anchos de columna, no.
Por qué un plano con Ø20 y ±0,02 no decide el ajuste
El agujero de este ejemplo es H7: sus límites van de 20,000 mm a 20,021 mm, una franja de 21 µm que fija la norma. Al eje, por costumbre, le pones la misma tolerancia hacia arriba y hacia abajo: ±0,02 mm, o sea de 19,980 mm a 20,020 mm. (Ese eje es un ejemplo mío, no una clase ISO: no lo busques en una tabla.)
Mira qué pasa en los dos extremos:
| Pareja | Agujero | Eje | Resultado |
|---|---|---|---|
| Agujero más chico, eje más grande | 20,000 mm | 20,020 mm | 20 µm de apriete: no entra |
| Agujero más grande, eje más chico | 20,021 mm | 19,980 mm | 41 µm de juego: baila |
Las dos parejas cumplen el plano y aun así una no entra y la otra baila. Con esta tolerancia simétrica, y un agujero cuyo límite inferior está justo en la medida nominal, el plano no decide si el ajuste queda suelto o apretado: lo decide la suerte del lote. Lo que falta es decir dónde va la franja de cada pieza, además de qué tan ancha es.
El código ISO y la cuenta del juego en H7/g6
La letra es la posición y el número es el ancho
El límite de una pieza es la medida nominal más la desviación que marca la letra, con su signo:
Aquí es el límite (mm), la medida nominal (mm) y la desviación con signo (mm; negativa si queda por debajo de la nominal). La tolerancia es el ancho de la franja, el límite superior menos el inferior:
Para una medida nominal de más de 18 mm hasta 30 mm, las tablas de ISO 286 dan estas desviaciones:
| Pieza | Código | Desviaciones (µm) | Límites (mm) | Tolerancia (Ec. 2) |
|---|---|---|---|---|
| Agujero | H7 | 0 a +21 | 20,000 a 20,021 | 21 µm |
| Eje | g6 | −20 a −7 | 19,980 a 19,993 | 13 µm |
| Eje | p6 | +22 a +35 | 20,022 a 20,035 | 13 µm |
Veinte milímetros cae en ese rango, y 25 mm también: la misma cuenta sirve para un eje de 25 mm. Notación: uso y para los límites del agujero y del eje, y para el juego; las normas escriben las desviaciones como ES y EI (agujero) y es y ei (eje).
Lo habitual es que el agujero sea H y que solo cambie la letra del eje. Se llama sistema de agujero base, y tiene una razón práctica: los agujeros se hacen con herramientas de medidas fijas, mientras que un eje se puede tornear o rectificar a la medida que haga falta.
Cuánto juego queda en un ajuste H7/g6: la cuenta a mano
El juego es la medida del agujero menos la del eje. Hay que mirar el peor caso en cada extremo. El juego máximo aparece con el agujero lo más grande posible y el eje lo más chico:
El juego mínimo es lo contrario: el agujero más chico frente al eje más grande.
Entonces H7/g6 siempre tiene juego, entre 7 y 41 µm. Nunca cero y nunca apriete: es un ajuste con holgura. Y la variación del juego tiene una forma sencilla:
No es casualidad. Sale de restar la Ec. 4 de la Ec. 3 y reacomodar los términos:
De ahí sale una consecuencia directa: si quieres que el juego varíe menos, tienes que estrechar las dos tolerancias, y las tolerancias más estrechas cuestan más de fabricar.
Mover la franja: de g6 a p6, 42 micras
Ahora cambia una sola cosa. El agujero se queda en H7 y al eje le cambias la letra, de g a p. La franja del eje sube: el límite inferior pasa de −20 a +22 µm, y el superior de −7 a +35 µm. En los dos casos son 42 µm. Con p6 el eje mide entre 20,022 mm y 20,035 mm. Repite las cuentas con las mismas ecuaciones:
Un juego negativo es un apriete: incluso el eje más chico (20,022 mm) es 1 µm más grande que el agujero más grande (20,021 mm). Para armarlo hay que prensar. Y la variación sigue siendo de 34 µm: la franja se movió, pero no cambió de ancho.
| Ajuste | Eje (mm) | Juego máx. (Ec. 3) | Juego mín. (Ec. 4) | Clase |
|---|---|---|---|---|
| H7/g6 | 19,980 a 19,993 | +41 µm | +7 µm | Holgura |
| H7/p6 | 20,022 a 20,035 | −1 µm | −35 µm | Apriete |
| H7 con eje ±0,02 (ejemplo mío) | 19,980 a 20,020 | +41 µm | −20 µm | Transición |
De ahí sale la regla para clasificar cualquier ajuste: si el juego mínimo es positivo, siempre hay holgura; si el juego máximo es negativo, siempre hay apriete; y si no se cumple ninguna de las dos, es un ajuste de transición, a veces holgura y a veces apriete. Esa tercera fila es el eje de ±0,02 de la sección anterior, y por eso el plano no decidía nada.
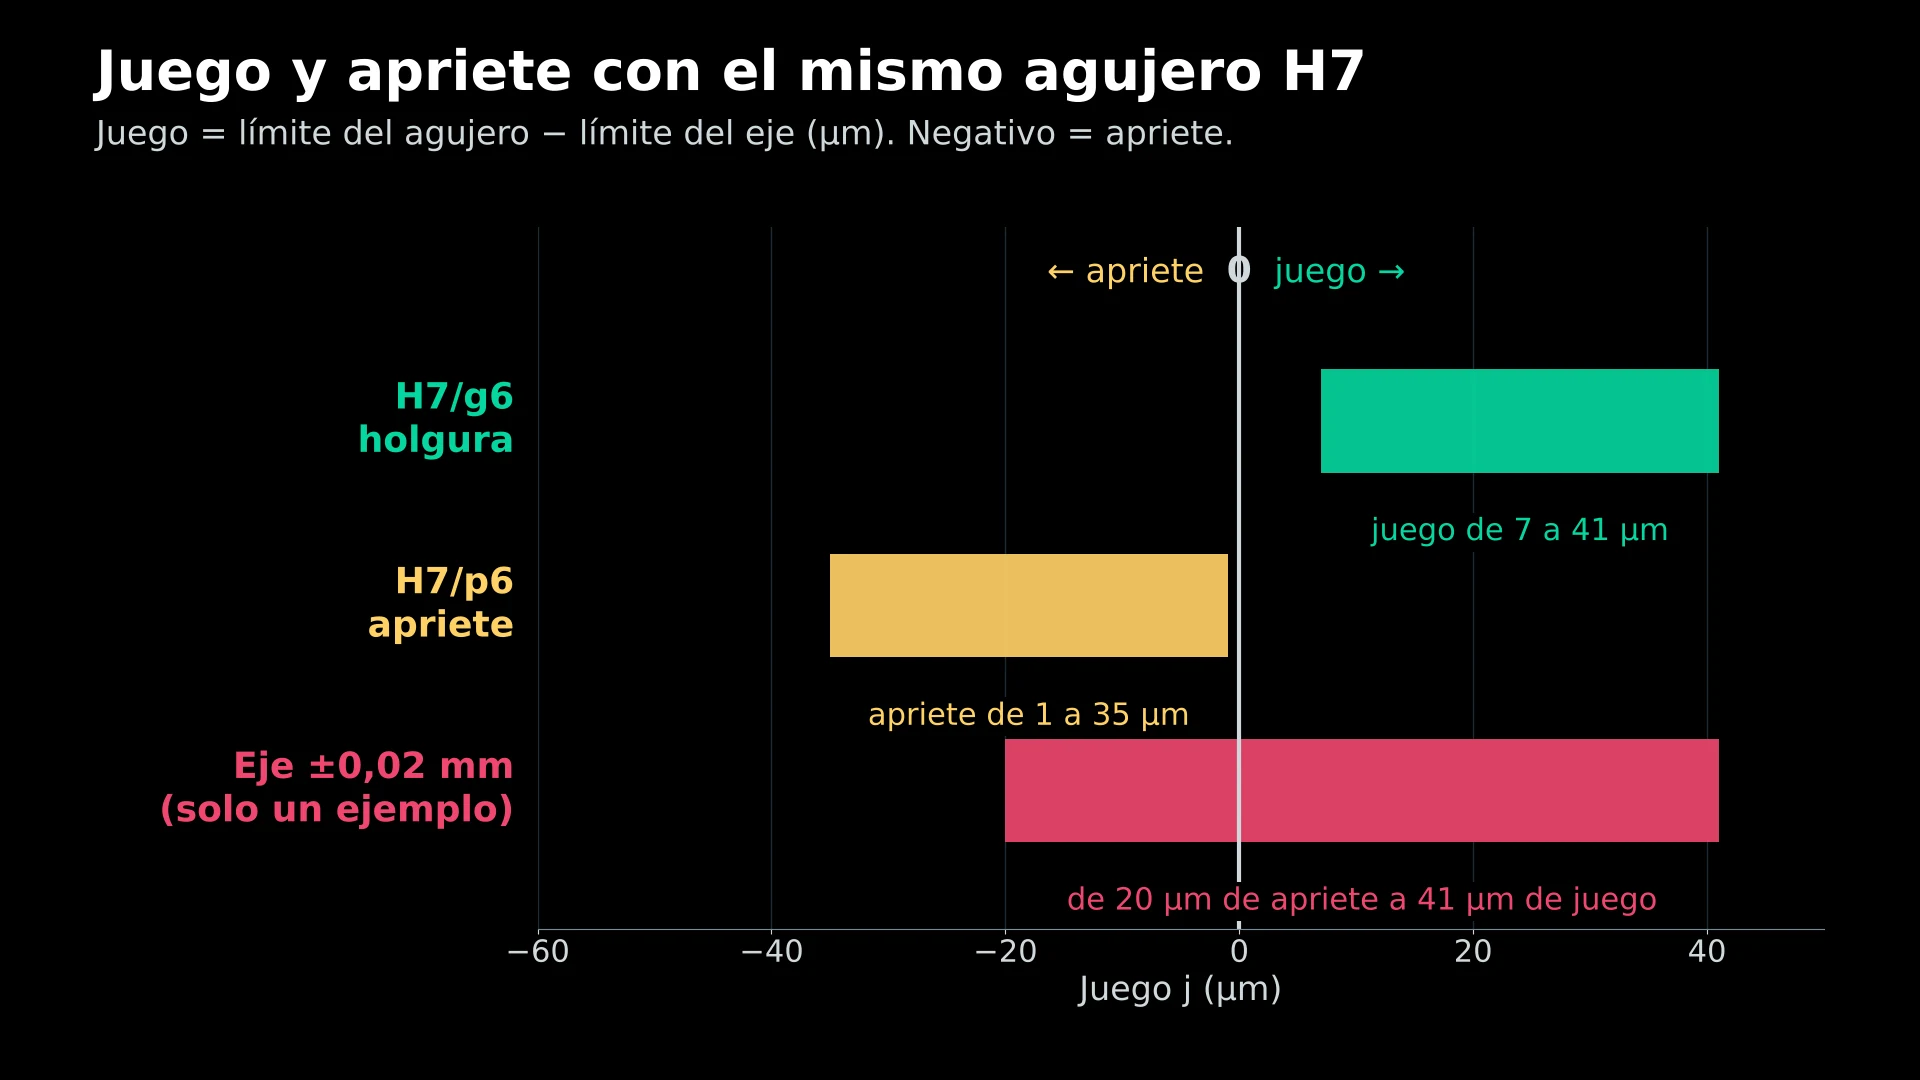
Cada barra va del juego mínimo al juego máximo. A la derecha del cero hay juego; a la izquierda, apriete.
Una última pista para leer el código: a medida que avanzas en el abecedario (g, h, k, n, p, s), la franja del eje va subiendo respecto de la línea nominal.
Cómo elegir un ajuste: función, montaje y costo
Hazte tres preguntas, en este orden:
- Función. ¿Las dos piezas tienen que moverse una respecto de la otra? Si el eje debe girar o deslizar, necesitas holgura: ahí va g6. Si no se debe mover nunca, necesitas apriete: p6.
- Montaje. ¿Cómo lo vas a armar? Una pareja con holgura se arma con facilidad; una con apriete normalmente se prensa, y eso hay que decidirlo desde el diseño.
- Costo. Cada paso hacia una tolerancia más estrecha exige más precisión al fabricar y cuesta más. No pidas números bajos porque suena a calidad: pide la franja más ancha con la que el conjunto siga funcionando.
Un pivote donde el eje gira lleva H7/g6; un pasador que no debe moverse lleva H7/p6. En los dos casos el agujero es el mismo y solo cambia la letra del eje. Antes de pedir el ajuste, haz la cuenta: calcula el juego máximo y el mínimo con las Ec. 3 y 4 y comprueba que quedan del lado correcto del cero.
Cuando el proceso no alcanza: impresión 3D y ajustes ISO
Todos estos números suponen que el proceso que usas puede cumplirlos. Imagina que ese eje de 20 mm lo imprimes en 3D con filamento (FDM). Un servicio comercial de manufactura declara, en su nivel de prototipos, una tolerancia de ±0,5 % con un mínimo de ±0,5 mm; en su nivel industrial, ±0,3 % con un mínimo de ±0,3 mm. A 20 mm, el mínimo manda en los dos casos:
| Referencia | Valor a 20 mm | Contra el juego máximo de H7/g6 (41 µm) |
|---|---|---|
| FDM prototipos (según el servicio) | ±500 µm | ≈ 12 veces |
| FDM industrial (según el servicio) | ±300 µm | ≈ 7 veces |
| Juego máximo de H7/g6 | 41 µm | referencia |
La comparación pone el semiancho de la tolerancia (±500 µm) al lado del juego máximo (41 µm): 500 / 41 = 12,2 y 300 / 41 = 7,3. Si comparas la franja completa, que mide el doble, la distancia es todavía mayor. Y esos valores son lo que declara un servicio comercial para su proceso, no lo que logra tu impresora: si quieres tu propio caso, mide una pieza tuya.
La conclusión no es que no uses ajustes. Es que, antes de elegir la letra y el número, te preguntes si tu proceso de fabricación puede cumplir esa franja. Si no puede, el ajuste del plano es solo un deseo.
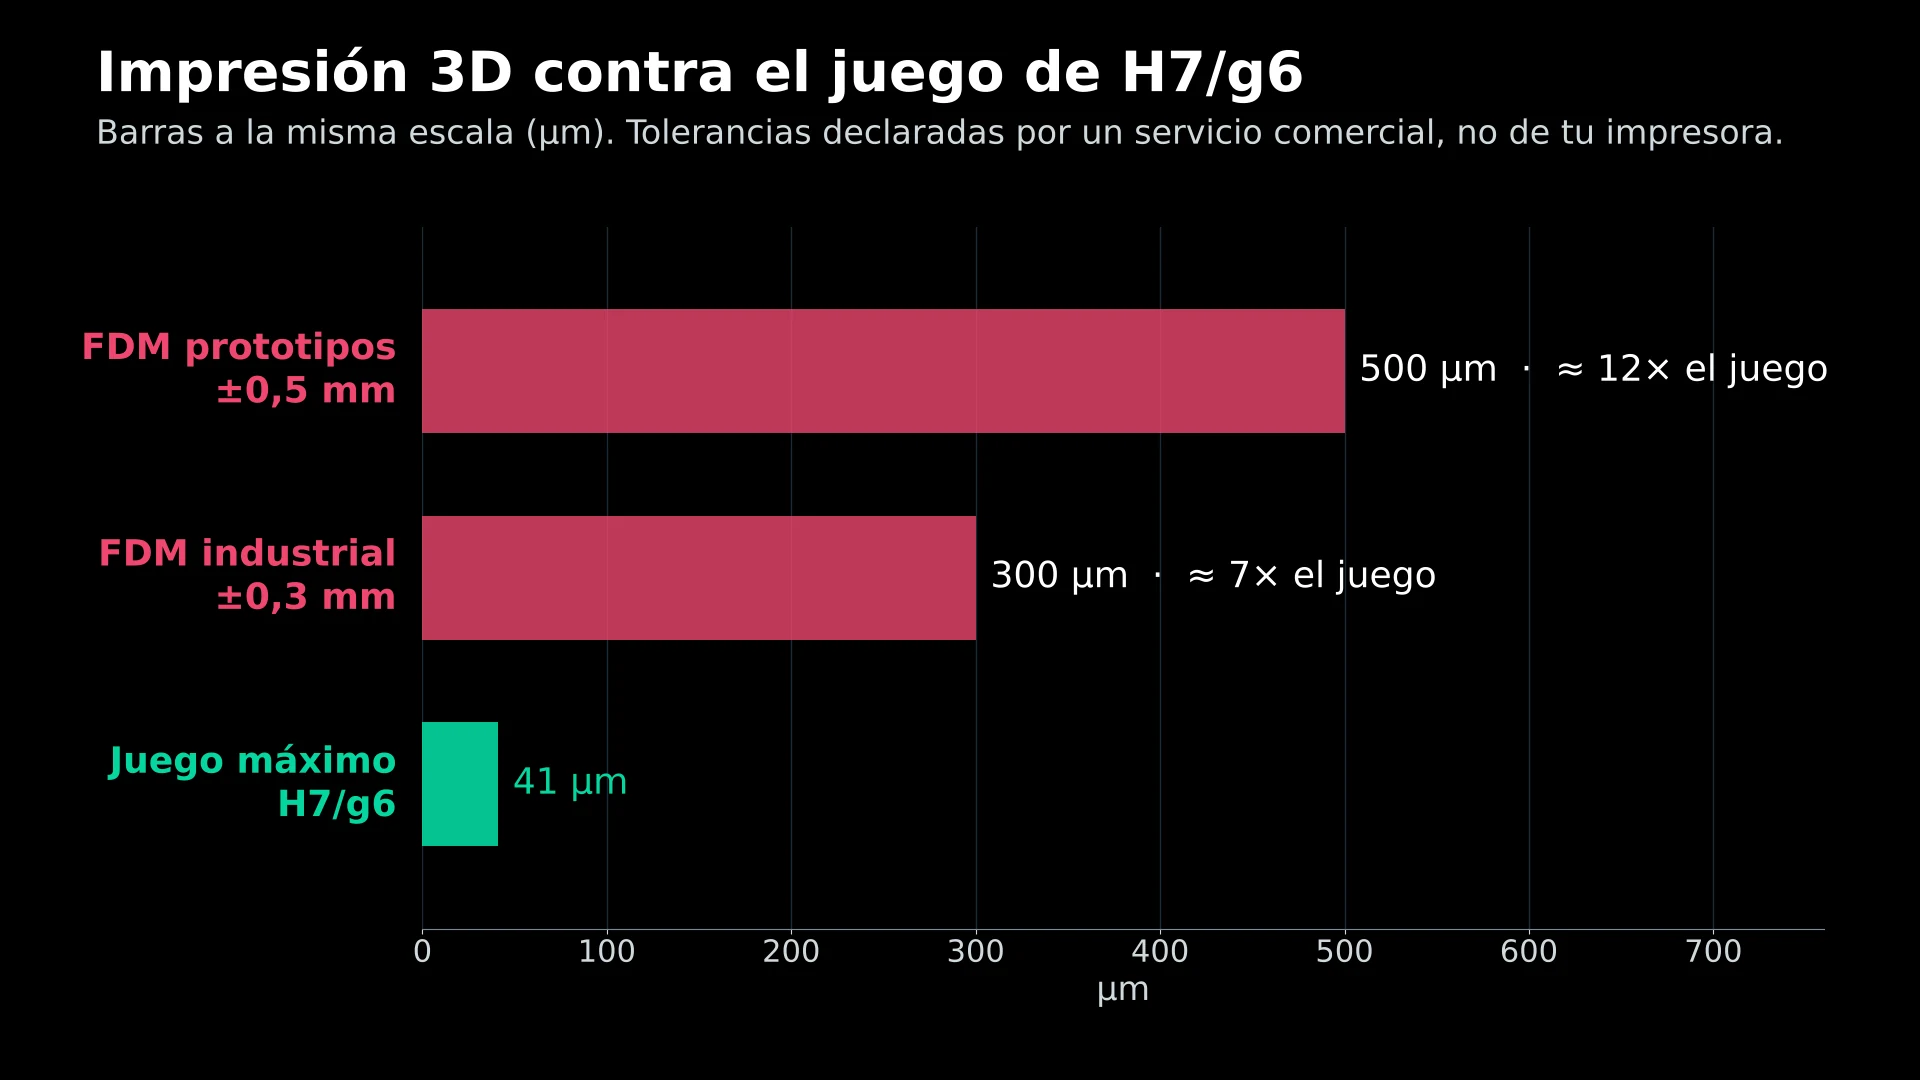
Las tres barras están a la misma escala: la de 41 µm tiene que verse diminuta, y ese es el mensaje.
La regla para llevarte
- Elige por función, montaje y costo.
- Calcula el juego máximo y el mínimo (Ec. 3 y 4).
- Comprueba que caen del lado que necesitas: positivos para holgura, negativos para apriete.
- Confirma que tu proceso de fabricación puede cumplir esas franjas.
Si el ajuste está bien elegido, el siguiente problema ya no es la pieza sino el tornillo que la sujeta: ¿qué mantiene apretado un perno M12 y qué hace que, de pronto, deje de estarlo? La respuesta empieza con una palabra: precarga.
Una hoja para tener al lado cuando dimensionas una pieza: los factores Kt de las geometrías más comunes, las fórmulas de Kirsch e Inglis y la regla práctica de redondeos. 5 páginas, A4, lista para imprimir.
Te sumas a La Gente del Ojo, mi newsletter semanal de ingeniería. 1 email los domingos, cero spam.
Preguntas frecuentes
¿Qué diferencia hay entre un ajuste con holgura, de transición y con apriete?
Se clasifican por el signo del juego. Si el juego mínimo es positivo, siempre hay holgura. Si el juego máximo es negativo, siempre hay apriete: el eje es mayor que el agujero. Si no se cumple ninguna de las dos condiciones, es un ajuste de transición, que según las medidas reales de cada pareja queda con juego o con apriete.
¿Por qué el agujero casi siempre es H?
Por simplicidad de fabricación. Los agujeros se hacen con herramientas de medidas fijas, y un eje se puede tornear o rectificar a la medida que haga falta. Por eso se fija el agujero (sistema de agujero base) y se cambia la letra del eje para obtener holgura, transición o apriete. Es una convención de práctica, no una ley de la física.
¿Sirven estos valores para un eje de 25 mm?
Sí, siempre que la medida nominal esté en el mismo rango de la tabla, de más de 18 hasta 30 mm. Con 20 mm y con 25 mm, H7 sigue siendo +21/0 µm, g6 sigue siendo −7/−20 µm y p6 sigue siendo +35/+22 µm. Fuera de ese rango, las desviaciones cambian y hay que volver a la tabla.
¿Cuánto cuesta una tolerancia más estrecha?
Depende del proceso, de la pieza y del taller, y no hay una cifra general. Lo que sí es cierto es la tendencia: cada paso hacia una tolerancia más estrecha exige más precisión al fabricar y cuesta más. Por eso conviene pedir la franja más ancha con la que el conjunto siga funcionando.
¿Puedo pedir un ajuste H7/g6 en una pieza impresa en 3D?
Puedes escribirlo en el plano, pero el proceso tiene que poder cumplirlo. Un servicio comercial declara ±0,5 mm en su nivel de prototipos FDM y ±0,3 mm en el industrial, entre 7 y 12 veces el juego máximo de H7/g6. Si tu impresora y tu material no logran esa franja, el ajuste del plano es solo un deseo.
Para profundizar
Si este post sobre ajustes y tolerancias te dejó con ganas de más:
- Par de apriete: el mismo valor da el doble de precarga: el siguiente video del canal, sobre qué mantiene apretado un perno M12.
- Simulación FEA: 5 errores que la hacen mentir, con números: la misma idea de comprobar una cifra con una cuenta a mano, aplicada a un mapa de esfuerzos.
- Factor de concentración de tensiones: por qué un agujero rompe todo: otra pieza donde la geometría manda, esta vez por qué un agujero concentra el esfuerzo y empuja la tensión máxima muy por encima de la nominal.
- Pretensión de tornillos: por qué apretar protege: por qué un tornillo bien apretado ve solo una fracción de la carga.
Fuentes técnicas (fuentes abiertas leídas el 19 y el 22 de octubre de 2026; ni ISO 286 ni ningún libro de pago se consultaron):
- Ec. 1 a 4 (definiciones de límites, tolerancia y juego): Roymech, «How to Use ISO 286 Tolerance and Fit Tables»; D. S. Shastri, «Limit, fits and tolerance» (cap. 11), alojado en rskr.irimee.in (el documento no indica año ni editorial); Fractory, «Limits & Fits» (página actualizada el 7 de septiembre de 2026).
- Valores de H7, g6 y p6 para más de 18 hasta 30 mm: Wevolver, «H7 Tolerance Explained: ISO 286 Hole Tolerance Charts», que los atribuye a ISO 286-2:2010 y a una publicación académica; CITS Engineering Drawing (Mechanical), ejercicio 9; Fractory (H7/p6 a 25 mm: de 0,001 a 0,035 mm de apriete).
- Sistema de agujero base, clasificación de ajustes y montaje: Fractory y Toolgrit, «ISO 286 Tolerance & Fit Guide».
- Tolerancias de impresión FDM: Protolabs Network, «Manufacturing Standards», v2.1 (12 de enero de 2024). Es el estándar que declara un servicio, no una medición propia.
- Ec. 5: consecuencia algebraica de las Ec. 2, 3 y 4. Las cifras de H7, g6 y p6 coinciden entre las fuentes abiertas y con un cálculo propio de los grados de tolerancia (13,07 µm para IT6 y 20,92 µm para IT7 a 20 mm); la fórmula de los grados es de ISO 286, que no abrí.
- Este post no incluye resultados de simulación.
Contenido educativo y de carácter general, con datos y modelos simplificados. No sustituye el cálculo, la verificación con la norma vigente ni la firma de un ingeniero habilitado.
Última actualización: 12 de noviembre de 2026